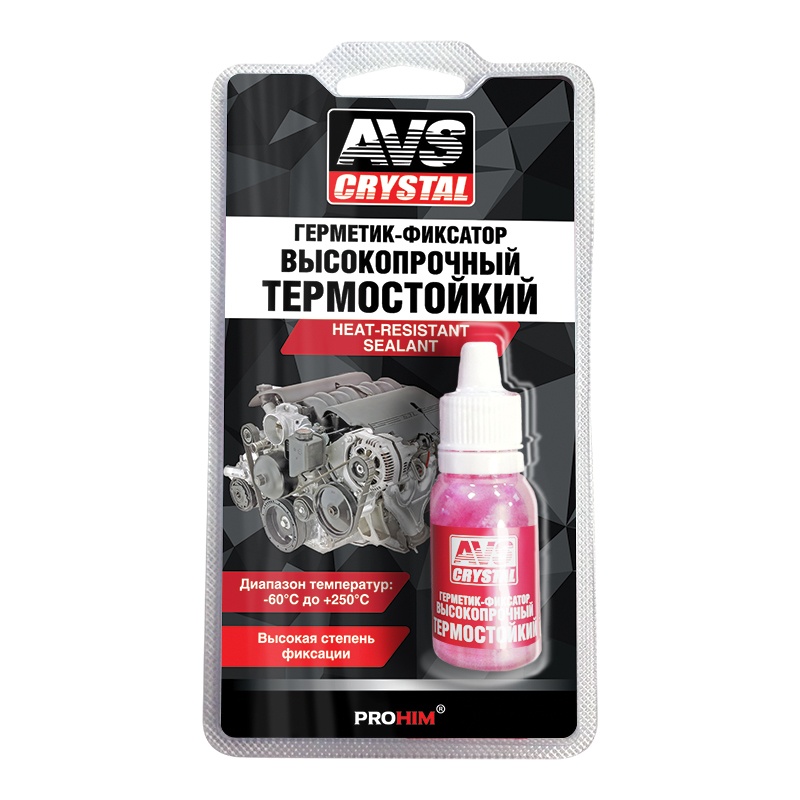
Герметик-фиксатор AVS AVK-131, 6 мл
-
-
 СертификатМы продаём только оригинальную продукцию с официальной гарантией!

AVS AVK-131 — герметик-фиксатор.
Герметик-фиксатор термостойкий предназначен для фиксации и герметизации любых резьбовых соединений (в том числе и трубных), работающих при температурах до +250 °C и требующих разборки только в случае капитального ремонта. Работает как на оцинкованных так и на не оцинкованных металлических резьбах. На черных металлах Герметик-фиксатор полимеризуется быстрее чем оцинкованных. Работает при сочетании однородных и разнородных металлов. Также может использоваться для фиксации герметизации следующих соединений: вал-втулка и фиксации подшипников без прессовой посадки.
Работы необходимо проводить при температуре окружающей среды не ниже +18 °C. При более низких температурах процесс полной полимеризации увеличивается.
Преимущества и особенности
- Полимеризуется в зазорах до 0,4 мм между поверхностями без доступа воздуха, обеспечивая:
- Надёжное и герметичное соединение однородных и разнородных материалов
- Температурный диапазон эксплуатации от –60 °C до +250 °C
- Момент откручивания на незатянутой винтовой паре через 24 часа не менее 35 н*м
- Предотвращает самораскручивание за счёт увеличения момента страгивания
- Повышает устойчивость к вибрациям
- Предотвращает коррозию
- Устойчив к действию воды, газов, машинного масла, любых видов топлива, предотвращает их утечку.
Технические характеристики
- Объем: 6 мл
- Бренд: AVS
- Вид: Герметик-фиксатор
- Тип продукта: Готовый к применению
- Вид продукта: Блистер
- Упаковка: Блистер
- Цвет: Прозрачный
Способ применения
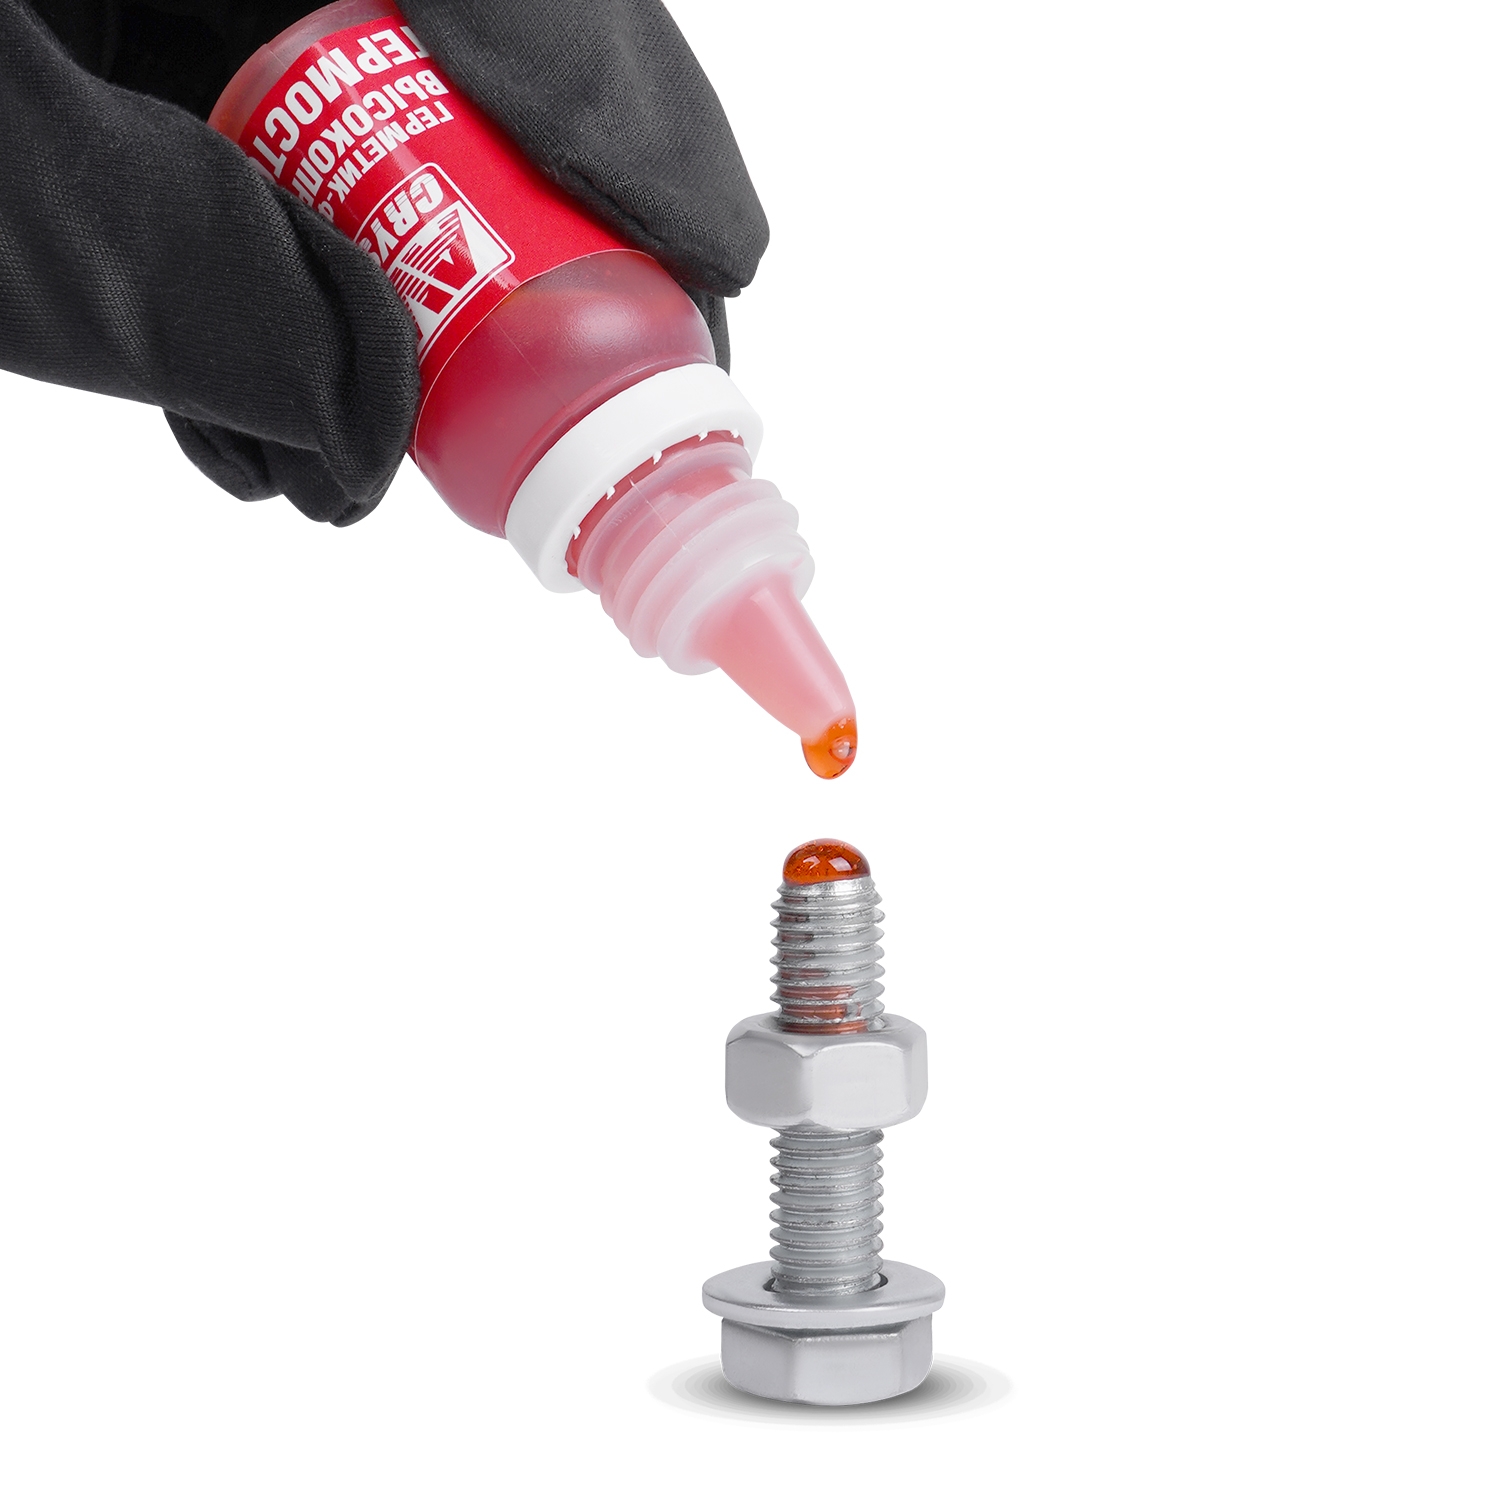
Очистить резьбу от ржавчины, грязи, масла, обезжирить ацетоном или бензином и просушить. Выдавить продукт из флакона на резьбу и равномерно распределить по всему профилю резьбы, провернув гайку вверх-вниз по участку резьбы с герметиком. Произвести окончательную затяжку резьбового соединения. Полимеризация Герметика (ручная прочность) происходит через 2 часа, окончательная прочность достигается через 24 часа, при температуре окружающей среды не ниже +18 °C. Для разборки зафиксированных герметиком соединений с диаметром резьбы более М20, или в случае невозможности приложения значительных усилий для скручивания, соединение следует нагреть свыше +250 °C промышленным феном или паяльной лампой и разобрать.